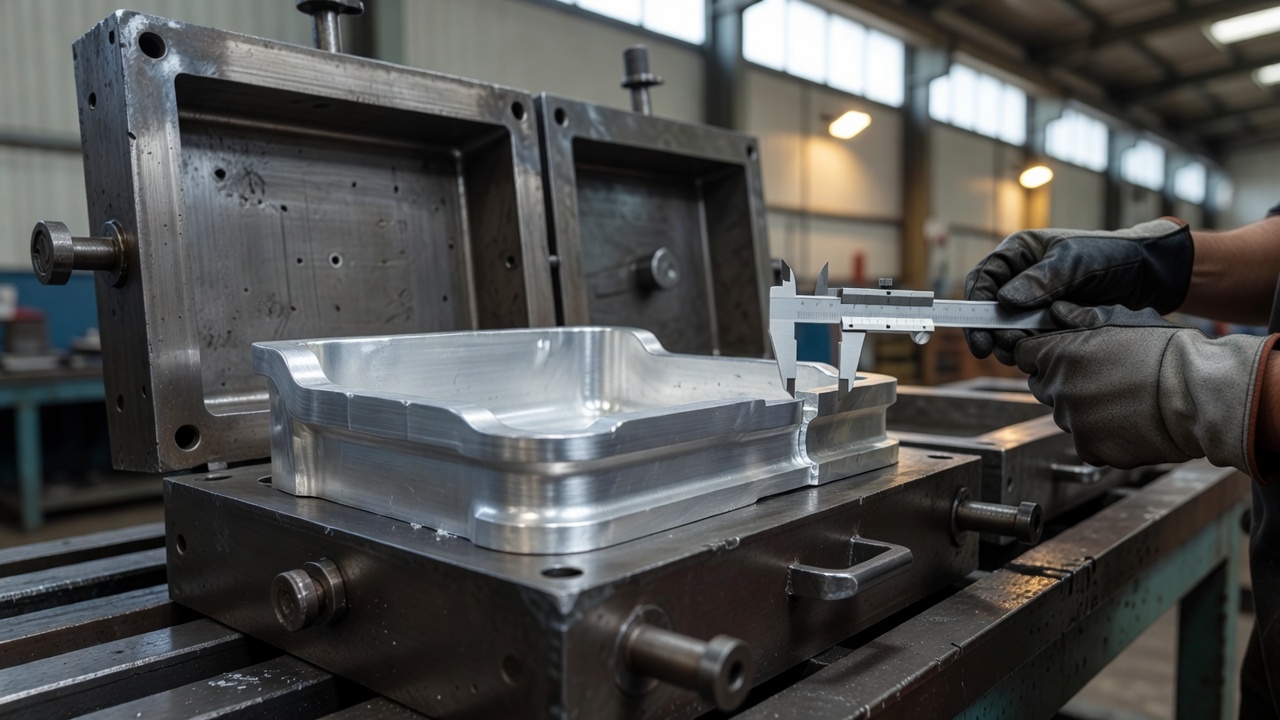
Die Geometrie der Details spielt eine entscheidende Rolle bei der Herstellung von Aluminiumlegierungen. Die entsprechenden Neigungen der Wände, die Ausbreitungen und die gleichmäßige Dicke entscheiden über die Möglichkeit, das Bauteil ohne Beschädigung zu entfernen, über die Oberflächenqualität und die Maßhaltigkeit des fertigen Produkts. Eine angemessene Planung dieser Parameter reduziert die Kosten des gesamten Prozesses.
Wann ermöglicht die Form eine einfache Entnahme des Formstoffs aus der Form?
Die freie Ausrichtung des Elements aus der Metallform erfordert die Verwendung geeigneter Neigungswinkel. Für Aluminiumlegierungen Die empfohlenen Neigungen der Innenwände liegen zwischen 1,5° und 3°.. Die äußeren Flächen erfordern normalerweise kleinere Werte, etwa 1–2°.
Die Abstände zwischen den Kanten der Rundungen sollten mindestens 1 mm betragen., Dies reduziert das Risiko von Rissen und erleichtert die Bewegung des Materials beim Abziehen. Bei der Modellherstellung in unserem Werk in Pruszków legen wir besonderen Wert auf die Tiefe der einzelnen Merkmale. Tiefergehende Taschen und Rippen erfordern proportional größere Neigungswinkel, um ein Verkleben des Metalls an den Wänden zu verhindern.
Wie wirkt sich die gleichmäßige Dicke auf die Schrumpfung von Aluminium aus?
Behaltung des einheitlichen Schnitts Bietet gleichmäßige Füllung und minimiert das Risiko von Porosität und Spannungsbrüche. Für Aluminiumelemente wird eine Dicke der unbearbeiteten Wand von 2,5 bis 4,0 mm empfohlen. Plötzliche Änderungen der Dicke führen zu Wärmebündeln, die den natürlichen Schrumpfprozess behindern und zu unerwünschten inneren Spannungen führen.
Die Durchtrittsstrahlen verbessern die Fließfähigkeit des flüssigen Metalls und verringern die Konzentration der Kräfte. Die lineare Zerstörung von Aluminiumlegierungen bewegt sich innerhalb der Grenzen von 0,8–1,3 %. Die entsprechenden Rundungen kompensieren das Kräftemoment., Das erleichtert die präzise Ausfüllung dünner Teile und die genaue Darstellung von Details.
Wie wird die Trennlinie für die Form richtig festgelegt?
Die Linie der Trennung ist am besten Durch den größten Querschnitt des hergestellten Elements zu führen, Sie bevorzugen eine ebene Fläche. Diese Lösung reduziert die Anzahl der Teilungen des Werkzeugs und erleichtert die Montage des Werkzeugs.
Die Grundflächen und die Bereiche, die für eine weitere Bearbeitung vorgesehen sind, sollten sich in der unteren Hälfte der Form befinden. Dies gewährleistet eine bessere Glätte und erleichtert spätere Kontrollmessungen. Die Festlegung der optimalen Schnittfläche bereits in einem frühen Projektierungsstadium ermöglicht es, die Anzahl der beweglichen Kokillenelemente effektiv zu minimieren. Dies führt zu stabileren Messplattformen und einer höheren Kontrolle über die Einhaltung strenger Toleranzen.
Wann Prognosen für Fräsarbeit vorhersagen?
Die Überzüge werden auf den Oberflächen angewendet. die eine Maßgenauigkeit oder eine Oberflächenrauheit erfordern, die höher ist als die, die direkt aus der Form erhalten werden kann. Dies betrifft hauptsächlich präzise Öffnungen, Gewinde und Montageflächen der Bauteile.
Die Übertragung von Materialspezialitäten ermöglicht die sichere Entfernung von Kühlschichten, eventuellen Ausflüssen und mikroskopisch kleinen Oberflächenfehlern. In der Standardpraxis der Industrie betragen die Überzüge zwischen 0,5 und 2 mm, abhängig vom ausgewählten Legierungsgrad und den technischen Spezifikationen. Bei der Herstellung von Aluminiumformkörpern für die Automobil- und Medizintechnik integrieren wir oft den Schmelzprozess mit einer späteren präzisen Fräsbearbeitung, um den fertigen Bauteil zu liefern.
In welchen Situationen lohnt sich die Verwendung von Kernen und Einlagen?
Metall- oder Sandbeton-Grundkörper werden eingebracht, wenn die Form Vertiefungen oder Innenräume enthält, die eine direkte Entnahme des Elements verhindern. Austauschbare Einlagen eignen sich für Einzelteile mit hoher Wiederholbarkeit, die schnell verschleißen und eine regelmäßige Renovierung erfordern.
Statt extrem komplexer Werkzeuge zu entwickeln, ist es oft günstiger, die Form selbst zu vereinfachen. Die Eliminierung scharfer Kanten, einer übermäßigen Anzahl von Rippen oder sehr tiefen Taschen stabilisiert den Produktionszyklus. Ein professionelles Design-Support-Team ermöglicht es, eine kosteneffiziente Formentwurfskonzeption und eine zuverlässige Produktion zu wählen.
Warum senkt die Geometrieoptimierung die Produktionskosten?
Vereinheitlichung der Wandstärke und Anwendung geeigneter Neigungen Sie verringern das Risiko von Fehlern bereits bei den ersten Versuchen, das Wasser zu füllen.. Eine geringere Anzahl notwendiger Formularkorrekturen bedeutet eine schnellere Implementierung und eine Reduzierung der Kosten der Pilotserie.
Die Reduzierung geometrischer Fehler eliminiert Stillstände an der Linie. Fest und präzise Kokilleinungen Sie erzielen die erforderliche Wiederholbarkeit gerade durch die enge Integration der Projektkonzepte mit den physischen Möglichkeiten der Technologien. Wenn Sie planen, neue Bauteile aus Leichtmetallen herzustellen, lohnt es sich, ihre Geometrie bereits frühzeitig mit dem Gießtechnologieunternehmen zu analysieren.
Die Neigung der Wände, die Ausstrahlung der Gänge und die gleichmäßige Dicke bestimmen die Herausnahme des Formstoffs aus der Kokille, die Oberflächenqualität und die Dimensionsstabilität. Eine geeignete Trennlinie, planmäßige Ergänzungen für die Bearbeitung und die Verwendung von Kernen oder Einlagen reduzieren das Risiko von Fehlern, vereinfachen die Produktion und verringern die Anzahl der Korrekturen.
Häufig gestellte Fragen
Welche Neigungen der Wände gelten bei Kokilleinlagen aus Aluminium?
Für Aluminiumlegierungen gelten in der Regel Innenneigungen von 1,5°–3° und Außenneigungen von etwa 1°–2°. Grohere Tiefe der Taschen und der Zinken erfordern größere Winkel, um das Herausziehen des Formstoffs ohne Beschädigung der Oberfläche zu erleichtern.
Warum ist eine gleichmäßige Wandstärke in der Aluminiumgussfertigung so wichtig?
Die gleichmäßige Wandstärke sorgt für eine gleichmäßige Verfestigung und reduziert die Porosität sowie die Schrumpfspalten. Plötzliche Änderungen des Querschnitts führen zu Wärmeknoten, die das Risiko von inneren Spannungen und Maßabweichungen erhöhen.
Wann lohnt es sich, eine Nachzahlung für die Schneidbearbeitung zu verlangen?
Die Nachbearbeitung erfolgt an Flächen, die eine hohe Maßgenauigkeit oder eine bessere Oberflächenrauheit als die direkt aus der Form hergestellten Oberfläche erfordern. Dies betrifft insbesondere Öffnungen, Gewinde und Montageflächen, die später mit größerer Präzision bearbeitet werden.
Wann sind Kerne oder Einlagen eine bessere Lösung als die Vereinfachung der Geometrie?
Die Grundkörper und die Einlagen werden verwendet, wenn das Einzelteil Schnittstellen, Innenräume oder andere Merkmale aufweist, die eine direkte Entnahme aus dem Werkzeug nicht ermöglichen. Sie sind auch vorteilhaft bei Serienfertigungen, in denen eine Wiederholbarkeit und eine einfachere Austauschbarkeit der abnutzungsbedingten Werkzeugteile gewährleistet werden müssen.
Wie beeinflusst die Trennlinie die Qualität und die Kontrolle der Abmessungen des Formteils?
Eine Trennlinie, die durch den größten Schnitt verlaufen ist, erleichtert die Konstruktion der Form und reduziert die Anzahl der beweglichen Elemente. Strukturierte Grundflächen verbessern die Messstabilität und helfen dabei, Toleranzen zu halten und die spätere Dimensionskontrolle zu vereinfachen.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română