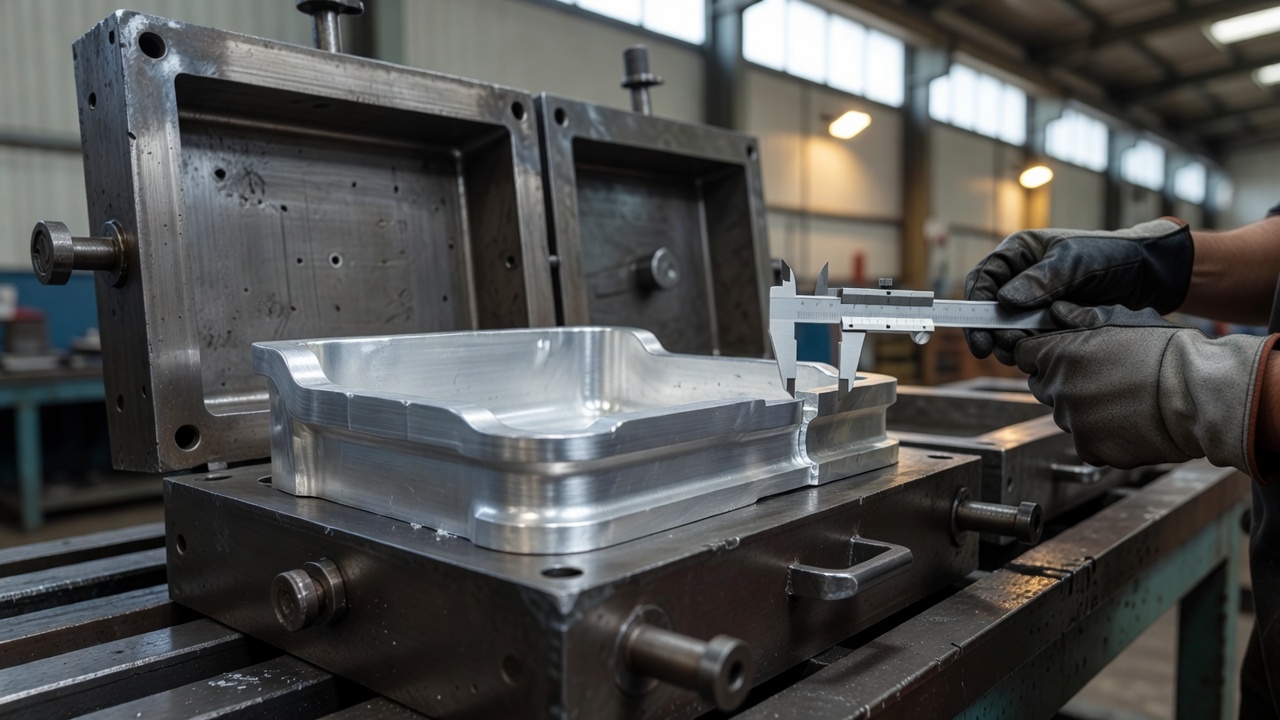
Geometrie detailu hraje rozhodující roli při výrobě hliníkových slitin. Správné sklonění stěn, rozměry průchodů a rovnoměrná tloušťka určují možnost odstranění součásti bez poškození, kvalitu povrchu a stabilitu rozměrovou hotového výrobku. Správné naplánování těchto parametrů snižuje náklady celého procesu.
Kdy tvar umožňuje snadné vyjmutí odlitku z formy?
Volné vytahování části z kovové formy vyžaduje použití vhodných úhlů sklonu. Pro slitiny hliníku Doporučený sklon vnitřních stěn se pohybuje od 1,5° do 3°. Vnější rohy obvykle vyžadují menší hodnoty, například 1–2°.
Úhlopříčky okrajů by měly mít průměr alespoň 1 mm., To snižuje riziko vzniku otřesů a usnadňuje pohyb materiálu při stlačování. Při výrobě litinářských modelů v naší firmě v Pruszkowu věnujeme zvláštní pozornost hloubce jednotlivých částí. Hlubší kapsy a žebra vyžadují přiměřeně větší úhly sklonu, aby se zabránilo přilnutí kovu ke stěnám.
Jak rovnoměrná tloušťka ovlivňuje kontrakci hliníku?
Zachování jednotného průřezu zajišťuje rovnoměrné ztuhnutí a minimalizuje riziko vzniku poréznosti A také zkracovací švy. U hliníkových prvků se doporučuje tloušťka netvarované stěny od 2,5 do 4,0 mm. Následující změny tloušťky vytvářejí tepelné uzly, které zpomalují přirozený proces stéknutí a vedou k nežádoucím vnitřním napětím.
Projekční paprsky zlepšují plynulost tekutého kovu a snižují koncentraci sil. Lineární kontrakce hliníkových slitin se pohybuje v rozmezí 0,8–1,3 %. Přiměřené zaokrouhlení kompenzuje jev zkracování, Což usnadňuje přesné vyplňování tenkých částí a přesné zobrazení detailů.
Jak správně určit linii rozdělení formy?
Linií rozdělení nejlépe provádět přes největší průřez vyrobeného prvku, Při výběru ploché plochy. Takové řešení omezuje počet dělení nástroje a usnadňuje montáž nástrojů.
Podstavec a oblasti určené pro další zpracování by měly být umístěny v dolní části formy. To zajišťuje lepší hladkost a usnadňuje následné kontrolní měření. Určení optimální plochy řezu již v raném designovém stadiu umožňuje účinně minimalizovat počet pohyblivých částí kokil. To má za následek stabilnější základny měření a vyšší kontrolu zajištění striktních tolerancí.
Kdy předvídat příplatky za obrábění řezáním?
Přilby se používají na povrchových plochách vyžadující přesnou velikost nebo hrubost vyšší než ta, která se přímo získává z formy. To platí zejména pro přesné otvory, závity a montážní plochy součástí.
Nechání se zásoba materiálu umožňuje bezpečně odstranit vrstvu chladu, případné výlevy a mikroskopické povrchové nedokonalosti. V standardní průmyslové praxi jsou přídavky od 0,5 do 2 mm v závislosti na zvoleném materiálu a technické specifikaci. Při výrobě odlitků z hliníku pro automobilový nebo zdravotnický průmysl často integrujeme odlitkovací proces s následnou přesnou obrábění, abychom poskytli hotový komponent.
V jakých situacích je vhodné používat jádry a vložky?
Kovové nebo písečné jádry se vkládají, když tvar obsahuje výřezy nebo vnitřní dutiny, které znemožňují přímé vyjmutí prvku. Skládací vložky se hodí pro výrobky s vysokou opakovatelností, které rychle opotřebovávají a vyžadují pravidelnou renovaci.
Místo vytváření neuvěřitelně složitých nástrojů je často výhodnější zjednodušit samotný tvar cíle. Eliminace ostrých rohov, nadměrného počtu drážek nebo velmi hlubokých komor stabilizuje výrobní cyklus. Profesionální projektová podpora umožňuje zvolit optimální koncepci z hlediska nákladů na přípravu forem a spolehlivosti výroby.
Proč optimalizace geometrie snižuje výrobní náklady?
Sjednocení tloušťky stěn a použití správných sklonů snižují riziko výskytu vad již při prvních pokusech o napuštění. Menší počet potřebných úprav formy znamená rychlejší implementaci a snížení nákladů pilotní série.
Snižování geometrických chyb eliminuje poruchy na lince. Trvalé a přesné kokilové odlitky Tato požadovaná opakovatelnost je dosažena právě díky přísné integraci projektových norem s fyzickými možnostmi technologie. Pokud plánujete výrobu nových dílů z lehčených kovů, stojí za to v dostatečném předstihu vhodně zanalyzovat jejich geometrii s technologií lití.
Naklonění stěn, světla průchodů a rovnoměrná tloušťka rozhodují o vyjmutí odlitku z kokil, kvalitě povrchu a stabilitě rozměrné rovnováhy. Vhodná linie dělení, plánované doplňky pro obrábění a použití jádrových materiálů nebo vložek snižují riziko vad, zjednodušují výrobu a snižují počet oprav.
FAQ
Jaké sklonění stěn se používá u kokilových odlitků z hliníku?
Pro slitiny hliníku se obvykle používají vnitřní sklony ve výši 1,5°–3°, a vnější sklon kolem 1°–2°. Pro větší hloubky kapslí a žebříků jsou potřeba větší úhly, aby bylo možné snadno vyjmout odlitky bez poškození povrchu.
Proč je rovnoměrná tloušťka stěn v odlitku z hliníku tak důležitá?
Jednotná tloušťka stěn zajišťuje rovnoměrné tuhnutí a omezuje poréznost a skurczové dutiny. Brzké změny průřezu vytvářejí tepelné uzly, které zvyšují riziko vnitřních napětí a rysů v rozměrech.
Kdy je vhodné předvídat příplatek za obrábění řezáním?
Naddatek se používá na plochách vyžadujících vysokou přesnost rozměrovou nebo lepší hrubost než ta získaná přímo z formy. To platí zejména pro otvory, závity a montážní plochy, které jsou později opracovány s větší přesností.
Kdy jsou jádry nebo vložky lepším řešením než zjednodušení geometrie?
Kroužky a vložky se používají v případech, kdy má díl výřezy, vnitřní dutiny nebo jiné vlastnosti, které znemožňují jejich přímé vyjmutí z nástavce. Jsou také užitečné u sériových dílů, kde je třeba zajistit opakovatelnost a snazší výměnu opotřebovatelných součástí nástroje.
Jak linie dělení ovlivňují kvalitu a kontrolu rozměrů odlitků?
Oddělovací linie vedená největším průřezem usnadňuje konstrukci formy a snižuje počet pohyblivých součástí. Řádně uspořádané základní plochy zlepšují stabilitu měření a to pomáhá udržet toleranci a zjednodušit pozdější měření rozměrů.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română