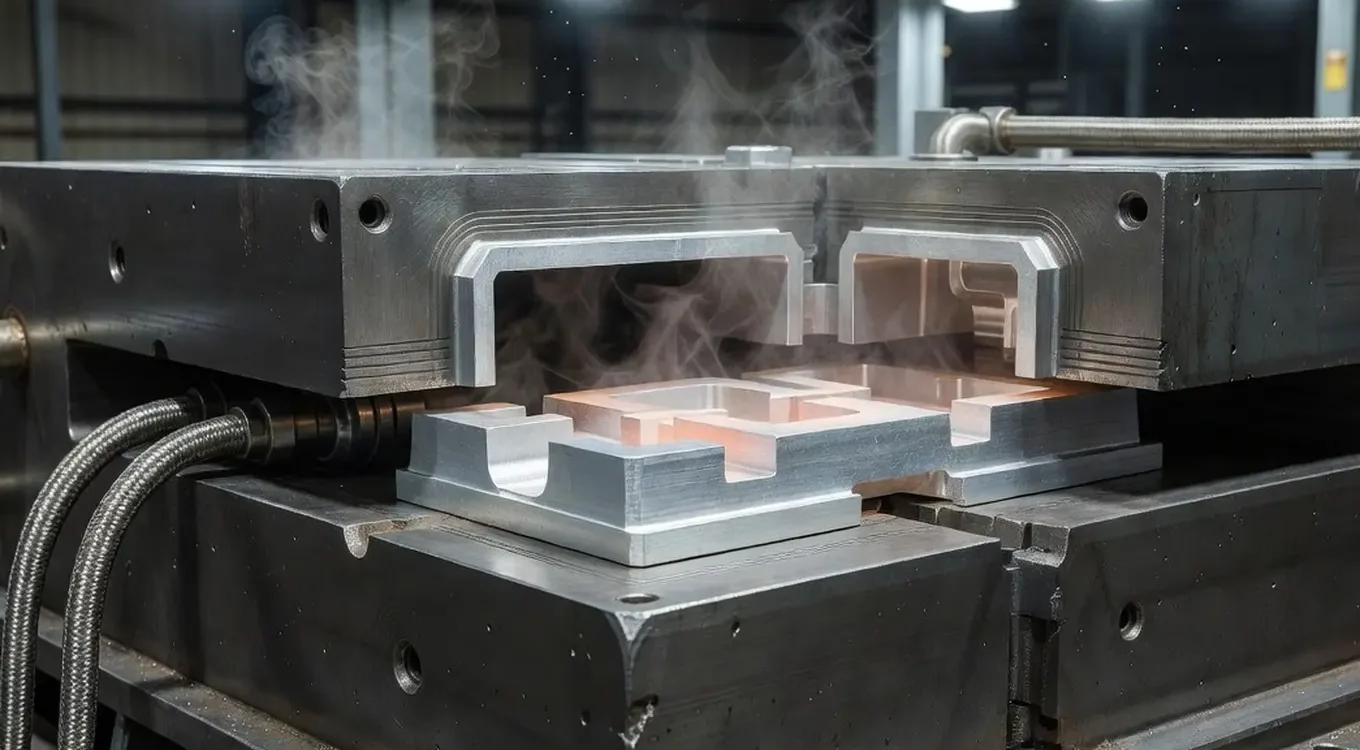
Formování kokilových forem z hliníkových slitin vyžaduje přesnou kontrolu chlazení a odsávání formy. Pouze vyvážení těchto dvou parametrů umožňuje trvale omezit poréznost a zajistit opakovatelnou kvalitu dílů. Rychlé odvádění tepla kovovou matricí vede k drobnozrnité struktuře, která výrazně zlepšuje mechanické vlastnosti a snižuje riziko vnitřních vad v hotovém průmyslovém výrobku.
Jak ochlazení kokil ovlivňuje poréznost?
Správně naplánované kokilové lití vymáhá rychlou termickou výměnu, To se přímo odrazuje na tempu tuhnutí slitiny. Rychlejší odpařování tepla vede k vzniku drobnějších zrn, což v konečném důsledku zvyšuje pevnost a odolnost prvku vůči korozi. V naší hutnické praxi v Wako Odlewni pravidelně pozorujeme, že příliš pomalé chlazení prospívá růstu zrn a nežádoucímu oddělení složek. Hliníkový stop se při přechodu z tekutého stavu do pevných zvíří zhruba o 4–6,5% objemově smršťuje. Striktní kontrola tohoto kroku účinně minimalizuje vznik prázdných prostor uvnitř konstrukce z kovu.
Proč volné chlazení oslabuje materiál?
Volné odvádění tepla drasticky prodlužuje dobu vytvrzení v hrubých průřezích odlitků. Na těchto místech, nejčastěji u spojení stěn ve tvaru písmen T nebo L, vznikají rozsáhlé tepelné uzly. Teplý kov tam nedokáže dostatečně nahradit ztrátu objemu, při tvorbě následně vzniká poréznost skurczových nebo mezendendrických jam. Například v detailech o tloušťce větší než 15 mm rozdíl teplot mezi vnější stranou a jádrem snadno přesahuje 100°C. To vede k okamžitému snížení pevnosti a mechanické pevnosti. V dílech pracujících pod dynamickým zatížením přítomnost por o průměru větší než 0,5 mm často diskvalifikuje celou vyrobenou partii.
Kde umístit chladicí kanály ve formě?
Chladicí kanály jsou strategicky rozmístěny tak, aby bylo možné dosáhnout požadovaného účinku. směrované ztuhnutí od nejtenčí části směrem k napájajícím žilám. Standardní průměry kanálů se pohybují od 6 do 20 mm, přičemž jejich optimální vzdálenost od tvářícího povrchu se pohybuje v rozmezí 7–40 mm. Konkrétní parametry přímo závisí na rozměrech vyplňovaného dílu. Takový systém stabilizuje rozložení teploty a výrazně zkracuje celkovou dobu výrobního cyklu. Oblastě obzvláště masivních dílů je dodatečně poskytována ochrana prostřednictvím naměřeného cirkulárního chlazení vodou nebo stlačeným vzduchem.
Co eliminuje záněty a kontraktury dutiny břišní?
Odvětrávání ve formě velmi úzkých otvorů na povrchu rozdělení matrice (obvykle s hloubkou pouhých 0,2–0,5 mm) umožňuje úniku plynů vytlačovaných proudem slitiny. Zásuvný systém s přepážkami kompenzuje přirozený objemový kontrakci, Při práci jako bezpečná nádrž tekutého hliníku v konečném stádiu tavení. Naopak, vtokový systém plní úplně jinou úlohu – jeho průřez a distribuční kanály zajišťují klidné, bezvibrující naplnění dutiny kokilky. Přísné oddělení funkcí napájení a přivádění kovu eliminuje turbulence. Pro velkokapacitní díly o hmotnosti převyšující 2 kg použití přesně vypočteného vtoku snižuje plynové defekty až o 60%.
Jak se opravuje systém pro odvádění vzduchu z formy?
Po vytvoření zkušební části detektivové podrobně analyzují umístění vad uvnitř struktury materiálu. Nejčastěji se opravuje samotný ventilační systém. Přidáním nových úkosů, mechanickým prohloubením stávajících štěrbinových otvorů nebo chytrým přemístěním přepouštěcích systémů lze takové nástrojové zásahy rychle stabilizovat proces ztuhnutí bez nutnosti nákladného přepracování celé ocelové matrice. Úprava na jednotlivých bodech umožňuje zachovat původní nástroje a plynule přejít do hlavní fáze sériové výroby objednávky.
Kdy je nutná změna geometrie tvaru?
Modifikace vnitřní geometrie se stává jediným východiskem v případě mimořádně tenkých stěn (méně než 3–4 mm) nebo konstrukčních profilů. Odmítají správné plnění i přes perfektní chlazení. Hlavním viníkem jsou často příliš ostré přechody ploch nebo přísné úhly sklonu. Technologové pak opravují výstupky, zúží kritické části nebo mění pracovní úhel sklonu celého dílu ve formě. Rozhodnutí o tak zásadních změnách se vždy opírají o digitální analýzu výsledků z pokročilých programů pro simulaci průtoku tekutiny. To eliminuje vznik vad v podobě studených výtoků a napínacích prasklin.
Co si zapamatovat ohledně kontroly procesu?
Udržitelné řízení termického cyklu a odvádění plynů bezpodmínečně zaručuje rovnoměrnou strukturu slitiny a plnou tlakovou těsnost.
- Kontrolované chlazení omezuje ničivé kontrakce dutin.
- Systématické odvzdušňování eliminuje plynové bubliny.
- Oddělení regulačního systému od ventilů stabilizuje tok vody.
Jako zkušený dodavatel pro automobilový a obranný průmysl v Wako Odlewni považujeme tyto zásady za základ opakovatelnosti. Pokud plánujete implementaci komponent s vysokými mechanickými požadavky, je dobrým krokem konzultovat tvar profilu s technologií ještě před etapou frézování výrobní matrice.
Kontrola chlazení a odvětrávání při lití kolíků rozhoduje o drobnozrnité struktuře, menší poréznosti a stabilním rozměrům. Příliš pomalý odvod tepla přispívá k vzniku trhlin, přičemž navrhnuté chladicí kanály, výlevky a odvětrávání omezují plynové nedostatky. V sériové výrobě korekce systému odvětrávání pomáhají stabilizovat proces bez nutnosti přestavby celé formy.
FAQ
Proč chlazení při kokilkovém lití tak výrazně ovlivňuje poréznost?
Rychlé chlazení vyžaduje kratší čas tuhnutí a menší strukturu zrna, což omezuje vznik vnitřních dutin. Pokud je teplo odváděno příliš pomalu, v odlitku se snadněji vytvářejí kontrakční dutiny a porézní mezizubní struktura.
Jakou roli hrají chladicí kanály v kokilě?
Chladicí kanály řídí přenos tepla tak, aby vytvrzování probíhalo směrem od tenčích k tlustším zónám odlitku. Díky tomu lze snadněji udržet stabilní rozměry a omezit vadnosti v místech s vysokou hustotou materiálu.
Proč se používají ventily protiplání, přetlakové ventily a napájecí body?
Odvětrávání odvádí plyny z dutiny formy a přetlak kompenzuje kontrakci objemové kovové hmoty v konečné fázi tuhnutí. Takové řešení snižuje riziko výskytu bublin, kontraktuálních jam a místních porušení materiálu.
Kdy je třeba změnit geometrii kokil, místo jen upravit vzduchotok?
Změna geometrie je potřebná v případě, kdy tenké fragmenty nebo hrany správně nevytvářejí plochu i přes správné chlazení a odsávání. Ve skutečnosti se to obvykle týká příliš ostrých průchodů, nepříznivých úhlů sklonu nebo příliš malých poloměrů okrouhlosti.
Jaký efekt má současná regulace chlazení a odvětrávání při sériové výrobě?
Současná kontrola obou parametrů zajišťuje opakovatelnější kvalitu odlitků, menší počet vad a lepší tlakovou těsnost detailů. Proces se také stává stabilnějším z hlediska doby cyklu a mechanické pevnosti hotových dílů.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română