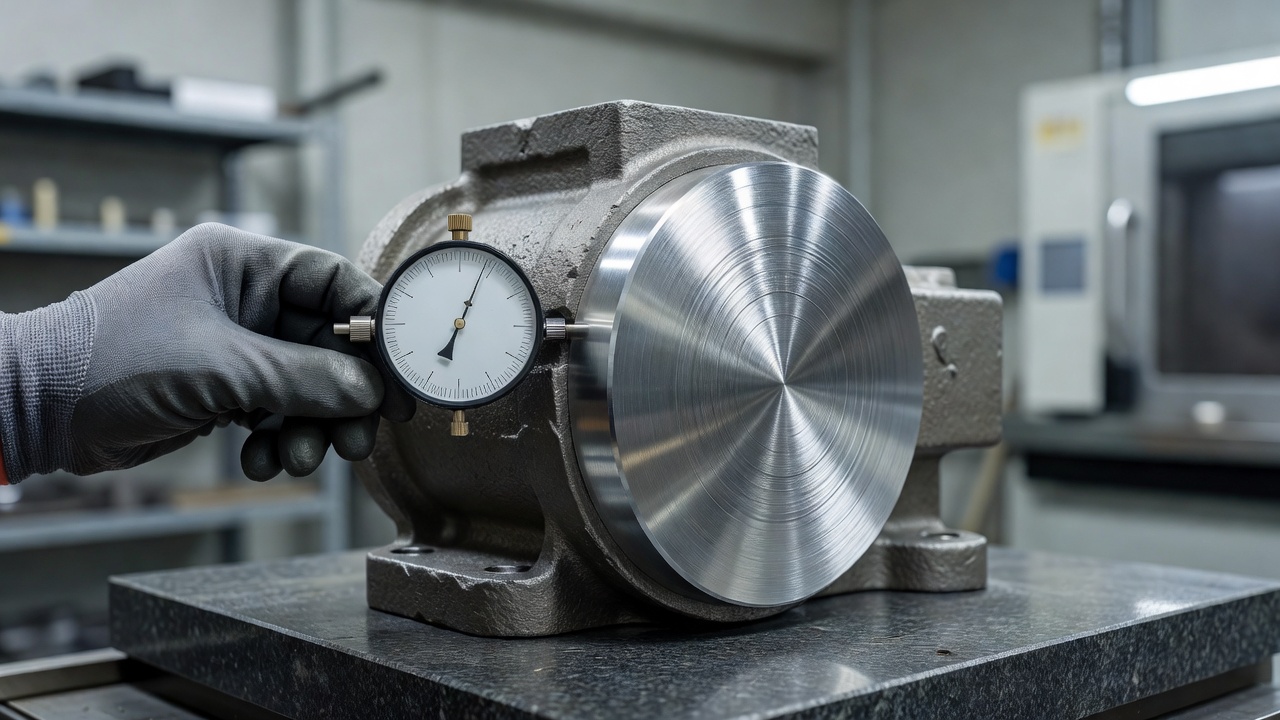
Surowy odlew prosto z formy rzadko nadaje się do montażu w maszynach lub pojazdach. Zanim komponent trafi na docelową linię produkcyjną, przechodzi rygorystyczną ocenę wielu parametrów. Weryfikuje się jakość powierzchni, dokładne wymiary oraz strukturę wewnętrzną materiału. Ten proces wykańczania ostatecznie decyduje, czy detal spełni rygorystyczne wymagania wytrzymałościowe i funkcjonalne. Świadome zaplanowanie kolejnych kroków zapobiega awariom w gotowych urządzeniach.
Jakie cechy surowego odlewu ocenia się przed obróbką?
Przed startem obróbki sprawdza się przede wszystkim porowatość, strukturę zewnętrzną oraz powtarzalność geometrii. Ocena tych parametrów warunkuje powodzenie dalszych prac warsztatowych.
W naszej praktyce produkcyjnej odrzucamy sztuki wykazujące nadmierną porowatość gazową. Ukryte pęcherze powietrza uniemożliwiają późniejsze uzyskanie szczelności elementu. Powierzchnia wyjęta prosto z kokili zawiera zazwyczaj naturalne tlenki oraz pozostałości piasku formierskiego. Zanieczyszczenia materiałowe drastycznie obniżają przyczepność nakładanych farb antykorozyjnych. Twarda warstwa brudu dodatkowo przyspiesza zniszczenie płytek skrawających w maszynach CNC. Weryfikuje się także odchylenia powstałe podczas naturalnego krzepnięcia i kurczenia się płynnego metalu. Zbyt głębokie zapadnięcia sprawiają, że zaplanowany naddatek nie wystarczy do wyprowadzenia równej płaszczyzny.
Jak obróbka skrawaniem poprawia wymiary detali?
Frezowanie i toczenie koryguje krzywe płaszczyzny, nawierca otwory montażowe oraz generuje gładkie gwinty. Narzędzia skrawające precyzyjnie usuwają zaplanowane naddatki materiałowe, eliminując niedokładności z etapu formowania. Gotowy element bez problemu pasuje do sąsiadujących części mechanicznych.
Przemysłowe odlewy aluminium trafiające do branży automotive czy energetyki powstają na stabilnych centrach obróbczych. Precyzyjne frezarki zapewniają docelowe tolerancje wymiarowe zgodne ze standardem ISO 8062, najczęściej w klasach CT5–CT9. Maszyny redukują również pierwotną szorstkość materiału do poziomu Ra 1,6–3,2 μm.
Kluczowe korzyści z przeprowadzenia mechanicznej obróbki skrawaniem to:
- osiągnięcie idealnej szczelności na stykach bloków silnika,
- wyeliminowanie szkodliwych luzów w mechanizmach obrotowych,
- przygotowanie precyzyjnej bazy pod nakładanie uszczelek.
Kiedy lakierowanie proszkowe chroni detal?
Proces lakierowania proszkowego skutecznie odcina goły metal od niszczącej wilgoci, promieniowania UV i chemikaliów. Aplikacja farby z użyciem pola elektrostatycznego pozwala trwale pokryć skomplikowane i głębokie zakamarki elementu. Zewnętrzne bariery antykorozyjne pozostają bezwzględnie konieczne w sprzęcie zewnętrznym.
Wypalanie napylonego proszku w wysokiej temperaturze sieciuje warstwę ochronnego polimeru. Powstaje powłoka bardzo odporna na uderzenia, zadrapania i agresywne środowisko kwasowe.
Estetyka odgrywa ogromną rolę w urządzeniach konsumenckich lub widocznych elementach maszyn budowlanych. Precyzyjny dobór koloru z obszernej palety RAL uatrakcyjnia wygląd gotowego produktu. Kontrastowe barwy systematyzują logistykę i ułatwiają identyfikację konkretnych podzespołów podczas montażu dużych ciągów technologicznych.
Jak modelowanie wpływa na jakość części?
Wirtualne przygotowanie modelu odlewniczego ułatwia wczesne zaplanowanie naddatków obróbczych i optymalizację rozkładu mas. Oprogramowanie symulacyjne precyzyjnie pokazuje przepływ płynnego metalu, miejsca formowania rzadzizn skurczowych oraz optymalne grubości ścianek.
Inżynierowie w naszym zakładzie w Pruszkowie zawsze weryfikują wirtualne zachowanie materiału podczas krzepnięcia. Cyfrowe prototypowanie drastycznie obniża ryzyko konieczności wprowadzania kosztownych poprawek podczas produkcji seryjnej.
Połączenie pracy projektantów, technologów i operatorów maszyn w jednej lokalizacji w pełni chroni spójność wymagań. Zmiany zatwierdzone na ekranie komputera błyskawicznie trafiają na wydział obróbki skrawaniem.
Tabela ilustruje kluczowe różnice między surowym odlewem a częścią poddaną finalnej obróbce:
| Kategoria pomiarowa | Prosto z formy | Po obróbce i lakierowaniu |
|---|---|---|
| Chropowatość powierzchni | Przeważnie powyżej 6,3 μm | Precyzyjne 1,6–3,2 μm |
| Zgodność wymiarowa | Ryzyko odchyłek skurczowych | Restrykcyjna norma ISO 8062 |
| Ochrona chemiczna | Wyłącznie naturalne utlenianie | Zamknięta bariera polimerowa |
Po czym poznać gotowość detalu do wdrożenia?
Komponent kwalifikuje się do instalacji, gdy zweryfikowane wymiary fizyczne pokrywają się ze specyfikacją rysunkową. Struktura nośna musi wykazać odpowiednią twardość, a nałożona powłoka lakiernicza pozostaje wolna od najmniejszych odprysków.
Lekceważenie etapów wykańczających prowadzi bezpośrednio do niebezpiecznych naprężeń w montowanych konstrukcjach inżynieryjnych. Nierówna płaszczyzna niszczy uszczelnienia dociskowe, powodując błyskawiczne awarie obiegów ciśnieniowych. Zaawansowane serie produkcyjne weryfikuje się punktowo na maszynach współrzędnościowych CMM, zyskując absolutną pewność co do działania elementu w trudnych warunkach roboczych.
Zapewnienie niezawodności nowych systemów zaczyna się na etapie doboru wykonawcy, dlatego powierzając produkcję komponentów z metali lekkich, warto wybierać odlewnie realizujące kompletny proces wykończeniowy na jednym wydziale.
Surowy odlew zwykle wymaga oceny porowatości, geometrii i jakości powierzchni, zanim trafi do dalszej obróbki. Obróbka skrawaniem porządkuje wymiary, płaszczyzny i otwory, a kontrola tolerancji oraz chropowatości decyduje o pasowaniu i trwałości. Modelowanie odlewnicze ogranicza ryzyko błędów, a lakierowanie proszkowe zapewnia ochronę i wymagany wygląd.
FAQ
Jakie cechy odlewu aluminium trzeba sprawdzić przed obróbką?
Najpierw ocenia się porowatość, stan powierzchni i zgodność geometrii z projektem. Ważne są też ślady skurczu, zanieczyszczenia oraz stabilność struktury materiału, bo wpływają na możliwość dalszego frezowania i toczenia.
Dlaczego sama obróbka skrawaniem nie wystarcza, by odlew był gotowy do montażu?
Obróbka skrawaniem nadaje dokładne wymiary, ale nie rozwiązuje wszystkich wymagań technicznych. Często potrzebne są jeszcze kontrola jakości, przygotowanie powierzchni i zabezpieczenie powłoką, aby detal był trwały w eksploatacji.
Jakie znaczenie ma chropowatość powierzchni w częściach technicznych?
Chropowatość wpływa na szczelność, tarcie i trwałość współpracujących elementów. Zbyt wysoka może utrudnić montaż, pogorszyć pracę uszczelnień i przyspieszyć zużycie w maszynach, pojazdach oraz urządzeniach.
Kiedy lakierowanie proszkowe jest potrzebne w odlewach aluminiowych?
Lakierowanie proszkowe jest potrzebne, gdy detal ma pracować w wilgoci, na zewnątrz lub w środowisku chemicznie agresywnym. Dodatkowo bywa stosowane tam, gdzie liczy się kolor, identyfikacja elementu albo spójny wygląd całej serii.
Po czym poznać, że odlew jest gotowy do wdrożenia w produkcji?
Gotowość potwierdzają zgodne wymiary, odpowiednia jakość powierzchni, brak wad wpływających na wytrzymałość oraz poprawna powłoka ochronna. Jeśli detal przechodzi kontrolę rysunkową i pomiarową, można go bezpiecznie kierować do montażu.
 Polish
 English
 German
 Spanish
 French
 Ukrainian
 Russian